
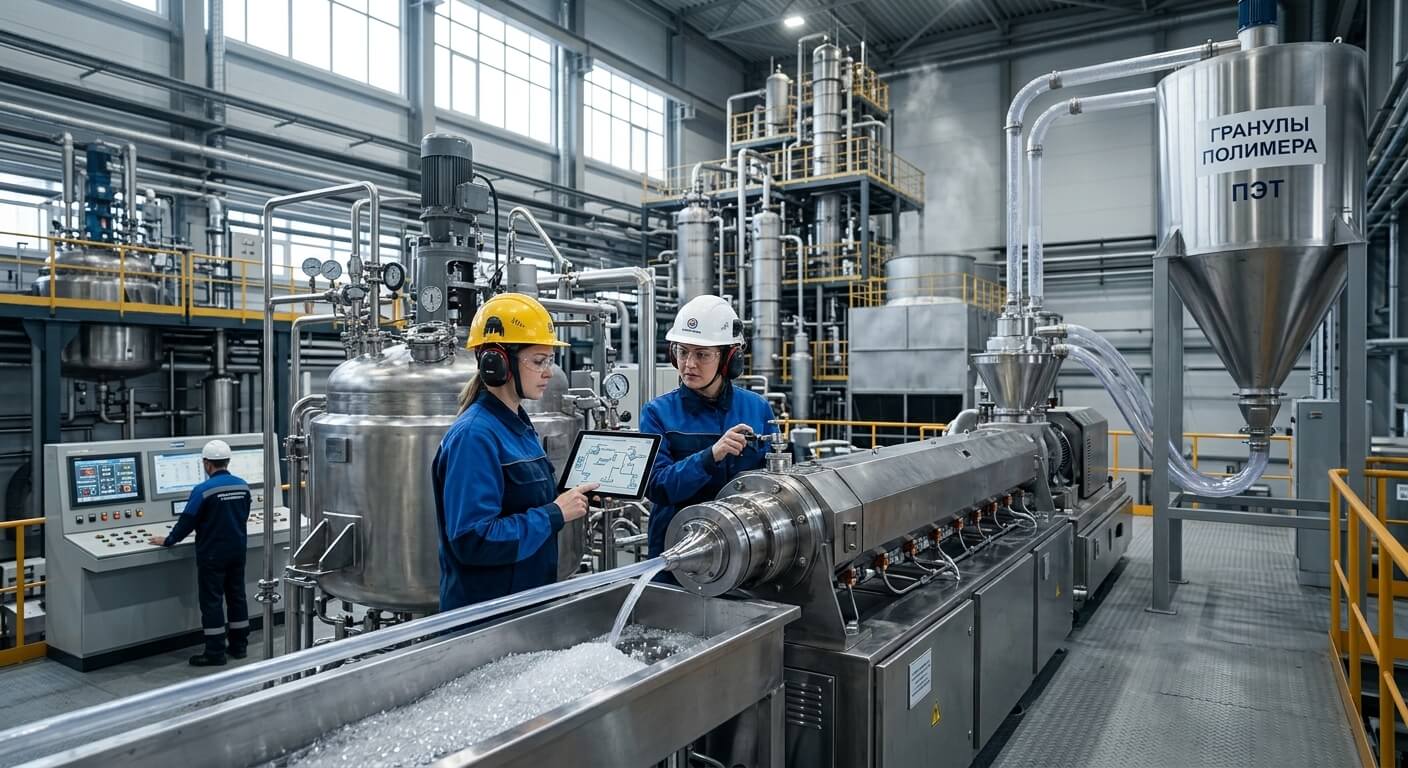
Шестеренный насос для расплава полимерa

Применение шестеренного насоса расплава в экструзии ПЭТ
Полиэтилентерефталат (ПЭТ) — сложный термопластичный полиэфир, занимающий ключевое место в мировой индустрии полимеров благодаря барьерным свойствам, механической прочности и прозрачности.
Области применения ПЭТ
- Упаковочные материалы: Выдувная ПЭТ-тара для напитков, пищевых продуктов, бытовой химии и фармпрепаратов; БОПЭТ-пленки.
- Текстильная промышленность: Полиэфирные волокна (пес/полиэстер) для одежды, геотекстиля и кордных тканей.
- Инженерные пластики: Детали электроники и автопрома, требующие низкой ползучести и термической стойкости.
Анализ рынка ПЭТ: мировые тенденции и СНГ
Объем мирового рынка ПЭТ превышает 90 млн тонн в год. Главным драйвером остается сегмент упаковочных материалах и вторичная переработка (rPET).
- Мировые лидеры: Азиатско-Тихоокеанский регион удерживает свыше 60% мировых мощностей. Безоговорочный лидер — Китай (компании Hengli, Tongkun, Yisheng), за ним следуют Индия, США и страны ЕС.
- Рынок РФ, Беларуси и СНГ: В России ключевыми производителями гранулированного ПЭТ являются СИБУР («ПОЛИЭФ») и «Экопэт». В Беларуси крупный сегмент полиэфирных волокон закрывает ОАО «Могилевхимволокно». Регион активно переходит на глубокое импортозамещение технологических линий и интеграцию вовлечения вторичного флекса (rPET) в первичную экструзию.
- Прогноз развития: Ожидается среднегодовой рост рынка (CAGR) на уровне 4.5–5.5%. Основной упор сделан на технологии Bottle-to-Bottle и прямую экструзию реакционного расплава, где критически важна стабильность подачи полимера.
Стадии производства полиэтилентерефталата
- Этерификация: Реакция очищенной терефталевой кислоты (ОТФК) или диметилтерефталата (ДМТ) с моноэтиленгликолем (МЭГ) при температуре 240–260 °C с образованием мономерной смеси (БХЭТ).
- Преполимеризация: Поликонденсация в жидкой фазе под вакуумом при температуре до 280 °C для наращивания цепи до средней молекулярной массы.
- Финальная поликонденсация (High-Viscosity Finishing): Удаление избытка МЭГ при глубоком вакууме (< 1 мбар) и температуре до 290–300 °C.
- Грануляция или прямая экструзия: Подача высоковязкого расплава (IV≥0.7–0.85 дл/г) на фильтрацию, экструзионные головки или в стренговые резчики.
Роль шестеренного насоса расплава
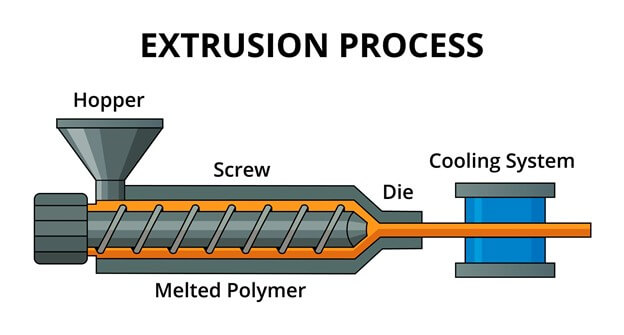
Классическая экструзия полимерного расплава.
При выходе из реактора поликонденсации или экструдера расплав ПЭТ обладает высокой вязкостью и чувствительностью к сдвиговым напряжениям. Экструдер или реакционный шнек эффективен для плавления и смешивания, но нестабилен при создании высокого постоянного давления (до 200–300 бар).
Влияние насоса на качество готовой продукции:
- Стабильность давления: снижает колебания давления на входе в формующую головку с ±10–15% до ±0.5–1%.
- Однородность толщины: устраняет разнотолщинность БОПЭТ-пленок и предотвращает обрывность тонких полиэфирных нитей.
- Снижение термодеструкции: снимает с экструдера функцию нагнетания давления, что позволяет понизить температуру расплава и уменьшить образование ацетальдегида (критично для пищевых бутылок).
Конструктивные особенности насоса расплава
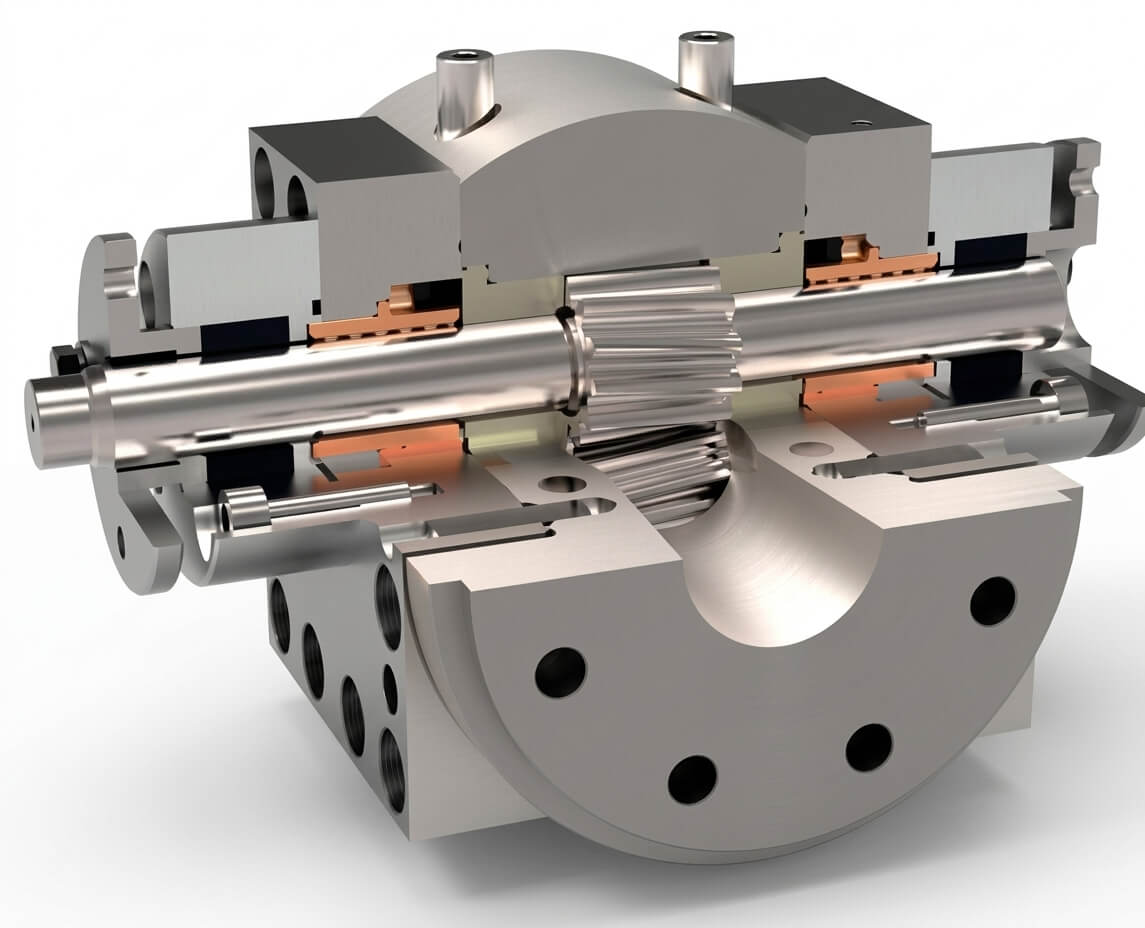
Шестеренный насос для высоковязкого ПЭТ — это высокопрецизионный объемный гидроаппарат, рассчитанный на работу при температурах до 320 °C и давлениях до 350 бар.
- Корпус: изготавливается из легированных или хромоникилевых сталей с рубашкой обогрева (масляной или электрической) для поддержания изотермического режима.
- Шестерни: входят в зацепление с минимальными радиальными и торцевыми зазорами. Чаще применяются косозубые или шевронные шестерни: они обеспечивают плавный вытесняющий поток без гидроударов.
- Подшипники скольжения: выполняются из специального бронзового сплава или карбида кремния. В качестве смазки подшипников используется сам перекачиваемый расплав ПЭТ, протекающий по внутренним канавкам отвода.
Предотвращение кавитации
При высокой вязкости расплава и глубоком вакууме на выходе из реактора возникает риск кавитации (образования каверн и разрывов сплошности потока).
Шестеренный насос устраняет кавитацию за счет:
- Оптимизированной геометрии всасывающего патрубка (Inлет-конфузора): Широкое входное окно минимизирует гидравлическое сопротивление.
- Принудительного заполнения межзубчатых впадин: Входное давление (NPSH), необходимое насосу, составляет всего 2–5 бар (против 30–50 бар, требуемых для шнека). Зубья захватывают материал без локального падения давления ниже давления насыщенных паров полимера.
Сравнение технологий подачи ПЭТ на экструдер
| Параметр | Технология БЕЗ насоса (только экструдер/шнек) | Технология С шестеренным насосом |
| Пульсация давления на головке | Высокая (±5…15%) | Минимальная (≤±0.5%) |
| Допуск по толщине пленочного полотна | ±8…12% | ±1…2% |
| Температура расплава | Повышенная (из-за диссипативного нагрева в зоне сжатия шнека) | Сниженная на 10–20 ∘C (шнек работает в щадящем режиме) |
| Деструкция полимера (IV / Ацетальдегид) | Выше риск падения вязкости и накопления АА | Сохранение исходного IV, минимальный уровень АА |
| Износ оборудования | Высокий износ цилиндра и шнека в зоне высокого давления | Насос принимает на себя нагнетание, ресурс шнековой пары увеличивается в 2–3 раза |
| Энергоэффективность | Ниже (экструдер тратит энергию на преодоление противодавления) | Выше (КПД насоса расплава достигает 90–95%) |
Заключение: Экономическая эффективность применения шестеренного насоса расплава
Интеграция шестеренного насоса в технологическую линию экструзии ПЭТ — это не просто инструмент повышения стабильности процесса, но и стратегическое инвестиционное решение, напрямую влияющее на себестоимость готовой продукции.
Разделение функций плавления/смешения (оставляемых экструдеру) и точного объемного дозирования под высоким давлением (передаваемых насосу) генерирует ощутимый финансовый эффект по нескольким направлениям:
Прямая экономия сырья (до 2–3%):
Благодаря гашению пульсаций давления с 10% до 0.5% отпадает необходимость закладывать технологический «запас» по толщине стенки преформы, БОПЭТ-пленки или нити. Производство продукции по нижней границе допусков позволяет снизить удельный расход дорогостоящего первичного и вторичного ПЭТ.
Рост производительности линии на 10–25%:
Снятие с экструдера задачи нагнетания высокого противодавления позволяет оптимизировать геометрию шнека, повысить скорость его вращения и сфокусировать работу оборудования исключительно на пластикации. Это увеличивает объем выработки без необходимости покупки более крупного экструдера.
Снижение процента брака и отходов при пуске:
Насос обеспечивает быстрый выход линии на стабильный гидродинамический режим. Время перенастройки и вывода оборудования на рабочие параметры сокращается на 30–50%, что минимизирует количество некондиционного расплава (технологического сшива и нагара).
Энергосбережение и продление ресурса оборудования:
Нагнетание давления с помощью объемного шестеренного насоса требует на 15–30% меньше электроэнергии по сравнению с передачей давления через гидродинамическое сопротивление шнека. Кроме того, снижение нагрузки на шнек и цилиндр экструдера увеличивает их межремонтный интервал в 2–3 раза.
Повышение маржинальности за счет качества:
Минимизация термической и сдвиговой деструкции снижает падение характеристической вязкости (IV) и предотвращает образование ацетальдегида. Это позволяет выпускать продукцию премиального сегмента (пищевая упаковка высокой прозрачности, высокопрочные волокна) и использовать более высокую долю дешевого вторичного флекса (rPET).
Итоговый финансовый результат: Установка шестеренного насоса расплава на действующей или новой линии экструзии ПЭТ окупается (ROI) в среднем за 6–12 месяцев эксплуатации исключительно за счет сбережения сырья и роста выработки, делая данную технологию обязательным стандартом для современного полимерного производства.

вопросы?